Formnext 2026 ดันผลิตยืดหยุ่น 2 ทาง FDM+DLP กับ iSUN3D
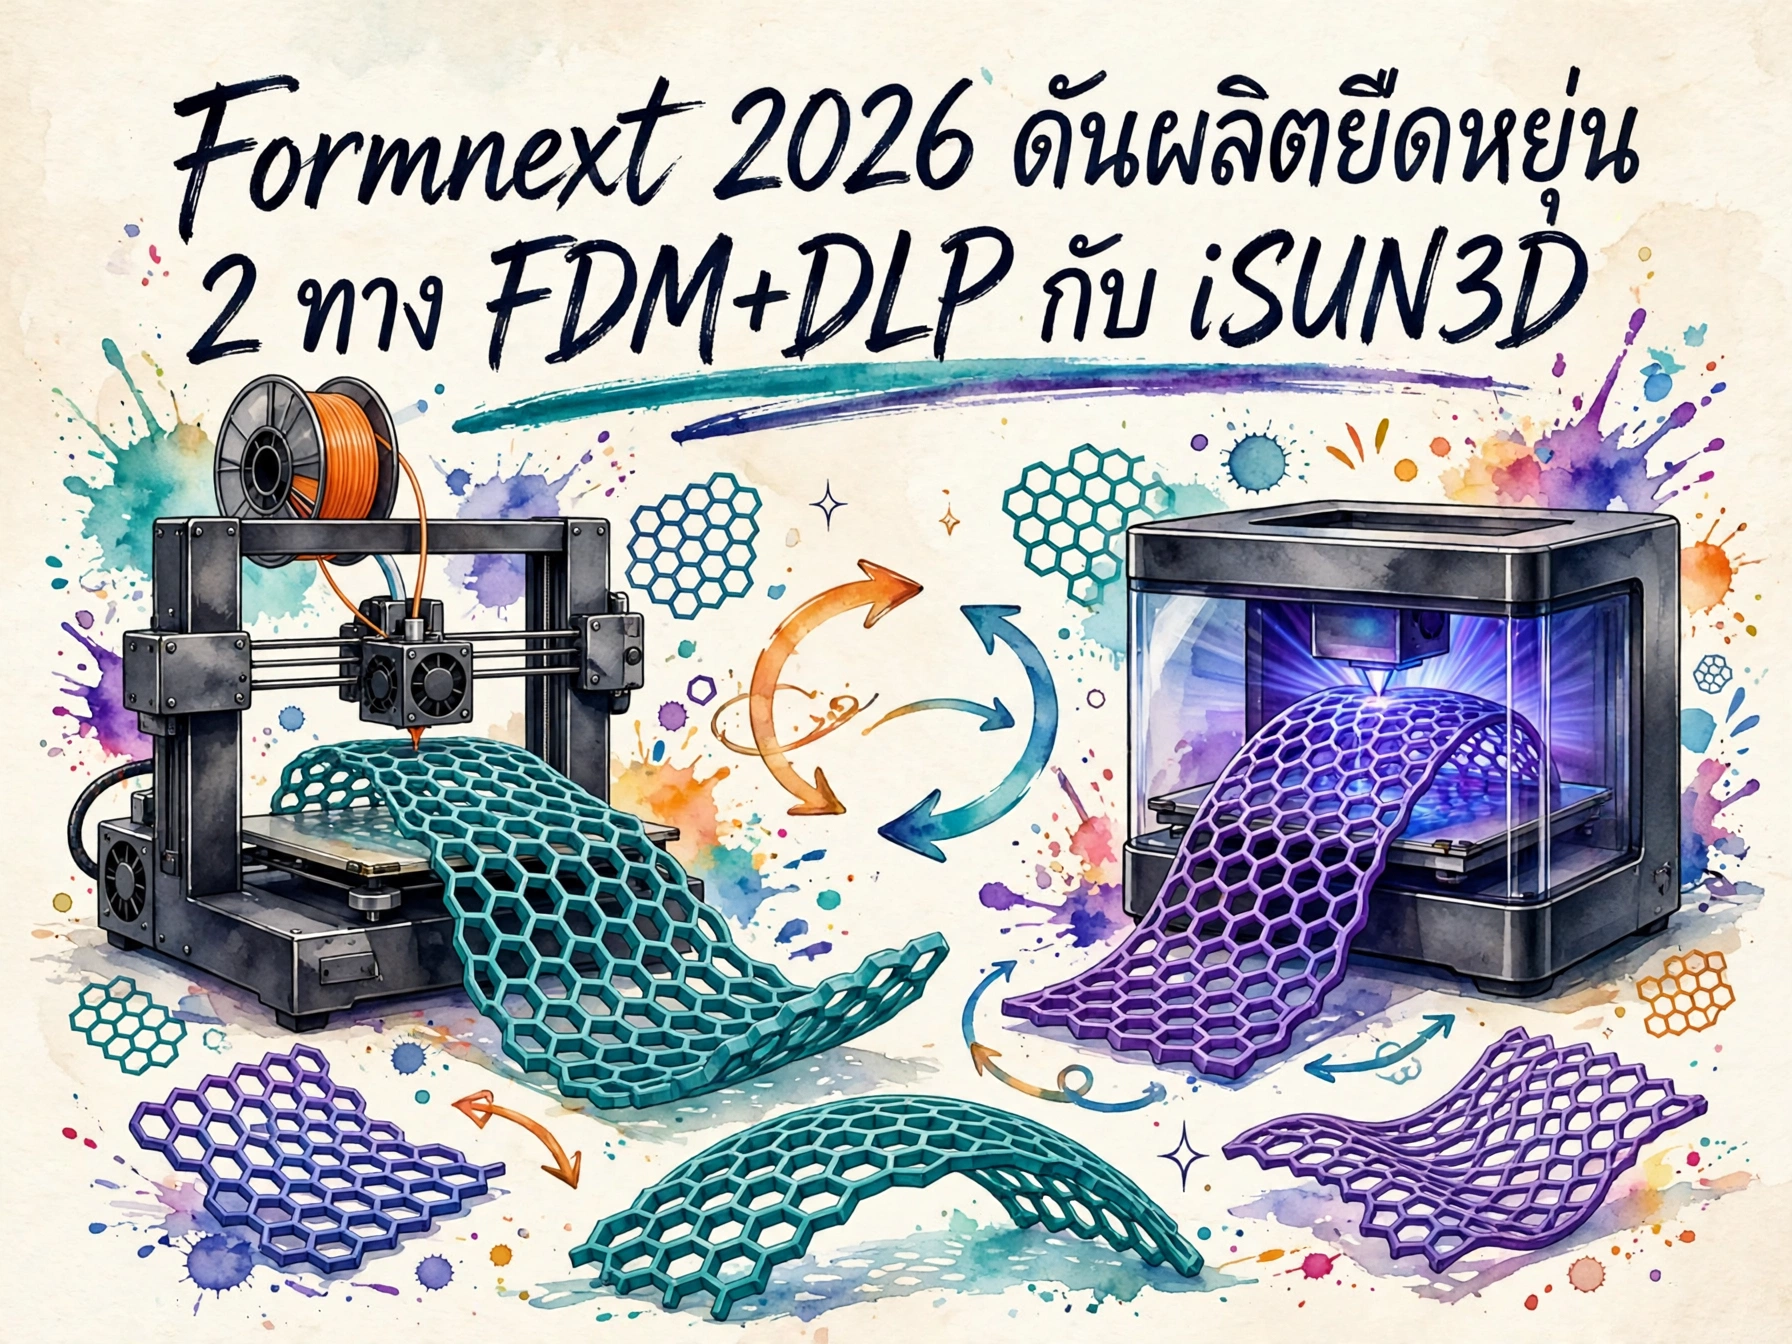
เจาะโซลูชัน Flexible Manufacturing จาก iSUN3D ที่เปิดตัวใน Formnext Shenzhen 2026 ทั้งเครื่อง DLP LUXT 380 และ FDM NEXT Series พิมพ์ TPU/PEBA ทำรองเท้า ชุด TPU ในไทยจบในไฟล์เดียว
สารบัญ
บทนำ: ทำไมต้อง Flexible Manufacturing แบบ 2 ทาง
บทความนี้จะพาคุณเข้าใจภาพรวมที่ iSUN3D เปิดตัวในงาน Formnext Shenzhen 2026 ว่าเหตุใดการผลิตชิ้นงานยืดหยุ่นจึงต้องใช้สองเทคโนโลยีควบคู่กันระหว่าง FDM และ DLP และคุณจะนำแนวคิดนี้มาทำรองเท้า ชุด TPU หรือชิ้นส่วนยืดหยุ่นในไทยให้จบจากไฟล์เดียวได้อย่างไร โดยไม่ต้องพึ่งแม่พิมพ์ราคาแพง
คุณจะได้เห็นความแตกต่างของเครื่องพิมพ์สองรุ่นหลักคือ LUXT 380 สำหรับงานเรซินยืดหยุ่น และ NEXT Series สำหรับงานเส้นพลาสติก TPU/TPE/PEBA รวมถึงวัสดุ FlexOne Resin และฟิลาเมนต์ TPU-95A, PEBA-90A พร้อมเวิร์กโฟลว์สแกนเท้า ออกแบบ พิมพ์ และโพสต์โปรเซสที่ทำได้จริงในสตูดิโอไทย
Formnext 2026 คืออะไร และทำไมปีนี้เน้นผลิตยืดหยุ่น
Formnext แบ่งเป็นสองงานใหญ่ที่เกี่ยวข้องโดยตรงกับหัวข้อนี้
- Formnext Frankfurt 2026: จะจัดวันที่ 17-20 พฤศจิกายน 2026 ที่ Messe Frankfurt ประเทศเยอรมนี เป็นงานแม่ด้าน Additive Manufacturing ที่ผู้จัดคาดว่ามีผู้แสดงสินค้าราว 800 ราย ธีมปีนี้เน้นการใช้งานในโรงงานจริง โซ่อุปทานที่ยืดหยุ่น และโมเดลผลิตที่ขยายสเกลได้
- Formnext Asia Shenzhen 2026: จัดไปแล้วเมื่อ 26-28 สิงหาคม 2026 ที่ Shenzhen World Exhibition & Convention Center ฮอลล์ 15 มีผู้เข้าชม 34,202 คนจาก 113 ประเทศ เพิ่มขึ้น 65% จากปี 2025 ภายในงาน iSUN3D ได้เปิดตัวโซลูชันผลิตยืดหยุ่นแบบ Dual-Technology อย่างเป็นทางการ
ทิศทางตลาดปี 2026 ชัดเจนว่าแบรนด์ไม่ได้มอง 3D Printing เป็นแค่เครื่องทำต้นแบบ แต่เป็นเครื่องมือทำ Flexible Manufacturing เพื่อตอบคำสั่งซื้อเล็ก หลากหลาย และปรับตามสรีระผู้ใช้
แนวคิด 2 ทาง: FDM + DLP ต้องมาคู่กัน
งานยืดหยุ่นมีความต้องการที่ขัดกันเอง
- ต้องการความนุ่ม คืนตัวสูง รับแรงซ้ำได้ดี
- ต้องการโครงสร้างตาข่าย Lattice ที่ซับซ้อนและผิวเรียบ
- ต้องการความแข็งแรงเฉพาะจุด เช่น เฟรมยึดหรือฐาน
iSUN3D จึงเสนอระบบสองราง
- DLP สำหรับรายละเอียดยืดหยุ่นละเอียด: ใช้แสง 385-405nm ฉายขึ้นรูปแบบ bottom-up เหมาะกับเรซินยืดหยุ่นที่ต้องรักษารูปทรงตาข่ายละเอียด
- FDM สำหรับชิ้นใหญ่ ยืดหยุ่นสูง ทนทาน: ใช้การหลอมเส้นวัสดุ เหมาะกับ TPU, TPE, PEBA ที่ต้องรับแรงดัด งอ กระแทกซ้ำ
เมื่อรวมกันจึงเกิด Dual-Track Material System คือเครื่องเดียวรองรับทั้งวัสดุยืดหยุ่นและวัสดุวิศวกรรมความแข็งแรงสูง ขยายขอบเขตจากพื้นรองเท้าไปจนถึงอุปกรณ์สวมใส่และชิ้นส่วนหุ่นยนต์ฮิวแมนนอยด์
ฝั่ง DLP: LUXT 380 และ FlexOne Resin
LUXT 380 คืออะไร
LUXT 380 เป็นเครื่องพิมพ์ DLP รุ่นใหม่ที่ iSUN3D เปิดตัวในวันแรกของ Formnext Shenzhen 2026 โฟกัสสามเรื่องคือ พื้นที่พิมพ์ใหญ่ ความเร็วสูง และความเสถียรสำหรับการผลิตล็อตเล็กจำนวนมาก จุดที่ต่างจาก DLP ทั่วไปคือระบบฟิล์มปลดชิ้นงานที่ออกแบบมาเพื่อลดแรงดึง ลดการฉีกขาดของเรซินนุ่ม
FlexOne Resin วัสดุคีย์ของระบบ
FlexOne เป็นเรซินยืดหยุ่นแบบองค์ประกอบเดี่ยว (single-component) ใช้กับเครื่อง LCD/DLP ช่วง 385-405nm ได้โดยตรง ไม่ต้องผสมสองส่วน จุดเด่นคือพิมพ์โครงตาข่ายซับซ้อนแล้วคืนตัวดี ไม่เหนียวติดมือหลังอบแสง เหมาะกับ
- แผ่นรองพื้นรองเท้าแบบปรับตามอุ้งเท้า
- เฟอร์นิเจอร์สั่งตัดที่ต้องนุ่มแต่คงรูป
- ชิ้นส่วนหุ่นยนต์ที่ต้องยืดหยุ่นและดูดซับแรง
iSUN3D วางให้ LUXT 380 ทำงานคู่กับอุปกรณ์โพสต์โปรเซสมาตรฐานของค่ายเพื่อควบคุมคุณภาพล็อตให้สม่ำเสมอ
ฝั่ง FDM: NEXT Series สำหรับ TPU / TPE / PEBA
NEXT Series เป็นตระกูลเครื่องพิมพ์ FDM ขนาดอุตสาหกรรมที่ iSUN3D เปิดตัวพร้อมกัน มีสามขนาด บิวด์โวลุ่มสูงสุดที่สื่อรายงานคือ 520 x 520 x 1200 มม. จุดออกแบบสำคัญคือ
- Short-path extrusion: ทางเดินเส้นสั้น ลดการบิดพับของเส้นนุ่ม
- Precise temperature control: คุมอุณหภูมิแม่นยำเพื่อลดการแยกชั้นและรอยแตก
- Flexible printing algorithms: อัลกอริทึมชดเชยการดีดตัวของ TPU ทำให้ชิ้นงานคืนรูปดีขึ้น
วัสดุที่รองรับอย่างเป็นทางการคือ TPU, TPE และ PEBA ซีรีส์ ซึ่งรวมถึงเกรดยอดนิยมอย่าง TPU-95A สำหรับงานทั่วไปที่พิมพ์ง่าย และ PEBA-90A ที่เบา เด้งสูง นิยมในพื้นรองเท้าวิ่ง
เรื่องความเร็ว 250 มม./วินาที ที่ระบุในหัวข้อตั้งต้น ต้องอธิบายอย่างระมัดระวัง จากแหล่งข้อมูล eSUN ระบุว่าฟิลาเมนต์ High Flow ของค่ายสามารถรักษาคุณภาพงานพิมพ์ได้ที่อัตรา 250 มม./วินาที บนเครื่องพิมพ์เร็วอย่าง Anker, Flusun และ Bambu Lab ในขณะที่ตัวเลขความเร็วของ NEXT Series เองยังไม่มีสเปกทางการที่เผยแพร่เป็นเอกสาร จึงควรทดสอบบนเครื่องจริงด้วยโปรไฟล์ที่ผู้ผลิตแนะนำก่อนสรุปเป็นสเปกการผลิต
จากไฟล์เดียวจบ: เวิร์กโฟลว์ทำรองเท้า-ชุด TPU ในไทย
นี่คือเวิร์กโฟลว์ที่สตูดิโอหรือโรงงานเล็กในไทยทำได้ทันทีโดยไม่ต้องสร้างแม่พิมพ์
1. เก็บข้อมูลเท้า
iSUN3D มีระบบ iFeet 3D Foot Scanner และ iGait Sensor Board สำหรับสแกนรูปเท้า 3 มิติและวัดแรงกดฝ่าเท้า ข้อมูลจะถูกส่งเข้า eSUN CAD (iSUNCAD) ซึ่งเป็นซอฟต์แวร์ออกแบบพื้นรองเท้าโดยเฉพาะ
2. ออกแบบเชิงพาราเมตริก
ใน eSUN CAD คุณสามารถปรับความหนาแน่นของ Lattice ตามโซนแรงกด เช่น ส้นหนาแน่นสูง อุ้งเท้านุ่มขึ้น สำหรับชุด TPU แบบแฟชั่น ให้ออกแบบเป็นชิ้นเดียวแล้วใส่รอยพับหรือบานพับแบบพิมพ์ในตัว (print-in-place) เพื่อให้สวมใส่ได้โดยไม่ต้องเย็บ
3. เลือกเทคโนโลยีตามหน้าที่
- พื้นรองเท้าชั้นกลางที่ต้องนุ่มและคืนตัวเร็ว: ใช้ LUXT 380 + FlexOne Resin หรือ FDM ด้วย PEBA-90A
- พื้นนอกที่ต้องทนสึก: ใช้ FDM ด้วย TPU-95A หรือวัสดุวิศวกรรมผสม
- ชุด TPU ทั้งตัว: แบ่งเป็นส่วนแข็งด้วย FDM และส่วนยืดหยุ่นผิวสัมผัสด้วย DLP แล้วประกอบแบบ snap-fit จากไฟล์เดียว
4. พิมพ์และโพสต์โปรเซส
- FDM: อบเส้น TPU ที่ 60-65 องศา 4 ชั่วโมงก่อนพิมพ์, ใช้ความเร็วผนัง 30-60 มม./วินาทีสำหรับงานนุ่มมาก, เปิด retraction สั้น
- DLP: ล้างเรซินด้วย IPA แล้วอบ UV ให้ครบตามคู่มือ FlexOne เพื่อให้ค่าความแข็งคงที่
5. ทดสอบในไทย
ทดสอบการคืนตัวด้วยการกดซ้ำ 1,000 ครั้ง ทดสอบการสวมใส่จริงในอากาศร้อนชื้น ตรวจสอบการระบายอากาศของ Lattice และเก็บข้อมูลผู้ใช้เพื่อปรับรุ่นต่อไป
ข้อควรระวังและข้อจำกัดที่ต้องรู้ก่อนลงทุน
- วัสดุยืดหยุ่นไวต่อความชื้น: TPU และ PEBA ดูดความชื้นเร็ว ควรมีตู้อบเส้นและวัดความชื้นก่อนพิมพ์ทุกครั้ง
- ความเร็วไม่ใช่ทุกอย่าง: ตัวเลข 250 มม./วินาที ใช้ได้กับเครื่องและฟิลาเมนต์ High Flow ที่ออกแบบมาคู่กัน สำหรับ TPU นุ่ม Shore 80A-90A ควรลดความเร็วลงเพื่อให้ได้การยึดชั้นที่ดี
- ต้นทุนเรซินยืดหยุ่นสูงกว่า FDM: หากทำรองเท้าจำนวนมาก ควรคำนวณต้นทุนต่อคู่รวมค่าล้างและอบด้วย
- ความพร้อมจำหน่าย: สื่อต่างประเทศรายงานว่า NEXT Series อาจยังจำหน่ายหลักในจีนในช่วงแรก ควรสอบถามตัวแทนไทยเรื่องการรับประกันและอะไหล่
- มาตรฐานสุขภาพเท้า: หากทำพื้นรองเท้าเพื่อการแพทย์ ควรปรึกษานักกายภาพและมีระบบเก็บข้อมูล PDPA ที่ชัดเจน
สรุป: เลือกอย่างไรให้คุ้มในบริบทไทย
ถ้าคุณคือดีไซเนอร์แฟชั่นหรือสตูดิโอรองเท้าในไทยที่อยากทำคัสตอมจากไฟล์เดียวจบ ให้เริ่มจาก DLP LUXT 380 + FlexOne สำหรับงานละเอียดที่ต้องโชว์ผิวและ Lattice สวย ส่วนงานที่ต้องทนทาน รับแรงเยอะ หรือทำไซส์ใหญ่ ให้ใช้ NEXT Series FDM กับ TPU-95A และ PEBA-90A การมีสองเทคโนโลยีทำให้คุณรับงานได้กว้างตั้งแต่รองเท้าวิ่ง ชุด TPU ไปจนถึงอุปกรณ์สวมใส่และหุ่นยนต์ โดยไม่ต้องลงทุนแม่พิมพ์
เริ่มจากโปรเจกต์เล็ก เช่น พื้นรองเท้าแบบสแกนเท้า 10 คู่ เก็บฟีดแบค แล้วค่อยสเกลไปชุด TPU ทั้งตัว แนวทางนี้ตรงกับธีม Formnext 2026 ที่เน้น Flexible Manufacturing และ Resilient Supply Chain มากที่สุด
แหล่งข้อมูลอ้างอิง
- iSUN3D Launches FDM + DLP Flexible 3D Printing Manufacturing Solutions | formnext Shenzhen 2026 - eSUN
- iSUN 3D Printing Flexible Manufacturing Solution - iSUN3D Products
- iSun3D Takes Aim at Industrial FDM - All3DP
- Formnext 2026 Dates and Focus - Mesago Formnext
- Formnext Asia Shenzhen 2026 Visitor Info and Attendance Report - 3D Printing Industry
- High Flow 3D printing materials maintaining quality at 250mm/s - iSUN3D / eSUN
เนื้อหาที่จัดทำโดยมี AI ช่วยจะมีป้ายกำกับ "เรียบเรียงโดยมี AI ช่วย" เพื่อให้คุณทราบอย่างชัดเจน เราถือว่าความโปร่งใสเรื่องการใช้ AI เป็นสิ่งสำคัญต่อความไว้วางใจของผู้อ่าน
ความคิดเห็น (0)
ยังไม่มีความคิดเห็น — มาเป็นคนแรกกันเถอะ!